


Blog
A capacidade da força de trabalho determina diretamente a estabilidade operacional nas redes de alimentação, abeberamento, ventilação e remoção de esterco sob ciclos intensivos de produção avícola.
A heterogeneidade de habilidades entre os operadores requer uma segmentação estruturada para evitar desalinhamento entre a complexidade mecânica e a capacidade de execução humana.
A eficiência do ciclo de vida do equipamento é fortemente influenciada pela precisão da calibração inicial e pelo tempo de resposta a falhas durante as operações diárias.
A consistência na execução de segurança reduz a probabilidade de lesões mecânicas e previne eventos secundários de contaminação do sistema em galpões avícolas fechados.
O reforço contínuo de competências estabiliza o desempenho de produção a longo prazo em ecossistemas automatizados de infraestrutura avícola.
Obtenha orientação profissional para construção de granjas avícolas, soluções de seleção de equipamentos e as listas de preços mais recentes. WhatsApp para +8618830120193, +2348111199996, ou clique para saber mais.
Passo Um: Avaliar a Capacidade do Operador e a Cobertura do Equipamento
A avaliação do operador deve converter o comportamento de campo em índices técnicos quantificáveis alinhados com os padrões reais de resposta da maquinaria.
O mapeamento de equipamentos deve incluir o comportamento da carga elétrica, a latência de resposta mecânica e os indicadores de interdependência dos subsistemas.
Dados apenas para referência. Deslize horizontalmente para ver a tabela completa.
Os resultados da avaliação determinam os limites de atribuição de tarefas na calibração do alimentador, balanceamento da pressão da água, regulação do fluxo de ar e controle de estabilidade do transporte de resíduos.
Uma diferença de competência entre sistemas acima de 2,0 pontos indica a necessidade de acionar o retreinamento.
Passo Dois: Construir Estruturas de Instrução Modulares por Tipo de Sistema
A arquitetura de treinamento deve isolar os domínios mecânicos para evitar sobrecarga cognitiva durante os ciclos de treinamento de diagnóstico de falhas.
Cada módulo está alinhado com modos de falha específicos do subsistema e intervalos de frequência de manutenção.
Dados apenas para referência. Deslize horizontalmente para ver a tabela completa.
A segmentação instrucional reduz erros de interferência entre sistemas durante as operações ao vivo no galpão.
A confirmação de competência requer a conclusão de tarefas de validação de desempenho específicas do sistema.
Passo Três: Executar Treinamento Prático de Simulação Mecânica
O treinamento de simulação deve replicar a cinética de falhas do mundo real, incluindo propagação de atraso e efeitos de resposta em cascata do sistema.
O tempo de reação do operador e a precisão da sequência corretiva definem os limites de aprovação.
Dados apenas para referência. Deslize horizontalmente para ver a tabela completa.
A exposição repetida a falhas reduz a variância de diagnóstico sob condições de estresse de campo.
A avaliação inclui tanto a velocidade de resolução mecânica quanto a precisão da conformidade processual.
Passo Quatro: Padronizar Procedimentos Operacionais e Sistemas de Controle de Risco
As estruturas de SOP definem caminhos de resposta determinísticos sob cenários de exposição a riscos mecânicos, hidráulicos e elétricos.
O sequenciamento de isolamento deve preceder todas as intervenções de manutenção, sem exceção.
A sinalização padronizada reduz o desvio processual durante as transições de turno e intervenções de emergência.
Apenas referência do padrão da União Europeia.
Passo Cinco: Avaliar o Desempenho e Manter Ciclos de Melhoria Contínua
A análise de desempenho deve rastrear a frequência de desvios, a latência corretiva e a probabilidade de recorrência entre as categorias de equipamentos.
Os ciclos de feedback influenciam diretamente os algoritmos de agendamento de retreinamento.
Dados apenas para referência. Deslize horizontalmente para ver a tabela completa.
O agrupamento de desvios em ciclos consecutivos indica a necessidade de retreinamento em nível de sistema.
As ações corretivas devem ser executadas antes do início do próximo ciclo de produção.
Padrões de Calibração de Controle Ambiental em Instalações Avícolas
Faixa de regulação de temperatura
- 18–28°C mantidos para estabilizar o conforto térmico das aves e prevenir reação excessiva da ventilação
Faixa de gestão de umidade
- 60–70% de umidade relativa alvo para reduzir o risco de empedramento da cama e crescimento microbiano
Janela de controle de pressão de ar
- 25–45 Pa de pressão estática mantida em sistemas de túnel para distribuição estável do fluxo de ar ao longo do comprimento do galpão
Limite de segurança de concentração de gás
- CO₂ mantido abaixo de 3.000 ppm para evitar carga respiratória em ambientes de alta densidade de alojamento
Limite de exposição à amônia
NH₃ mantido abaixo de 20 ppm para reduzir irritação ocular e estresse respiratório de longo prazo em unidades de frangos de corte e poedeiras
Padrões de Gestão de Carga Elétrica para Sistemas de Equipamentos Avícolas
Requisito de estabilidade de tensão
- Alimentação trifásica de 380–415 V mantida para suportar a operação contínua de sistemas de maquinaria avícola de grande escala
Referência de eficiência do motor
- Motores classe IE3 normalmente atingem 88–93% de eficiência sob condições de carga padrão em sistemas de ventilação e alimentação
Faixa de regulação de frequência
- Banda de tolerância de 49,5–50,5 Hz garante velocidade rotacional estável para sem-fins e acionamentos de transportadores
Nível de otimização do fator de potência
- Faixa de 0,85–0,95 mantida para reduzir a perda de potência reativa em redes automatizadas de instalações avícolas
Limite de proteção de circuito
Classificação do disjuntor de 16–32 A comumente aplicada nos painéis de controle de subsistemas para evitar danos por sobrecarga em linhas de equipamentos distribuídos
Perguntas Frequentes
P1: Qual é o nível mínimo de habilidade exigido para operadores de equipamentos?
R1: Operadores de nível básico exigem pelo menos 1,5 a 2,0 de competência básica em todos os sistemas mecânicos.
A avaliação prática é conduzida após 10 ciclos operacionais supervisionados.
P2: Quanto tempo leva para treinar completamente um técnico?
R2: A competência total geralmente requer de 14 a 18 dias úteis, dependendo da complexidade do sistema.
Granjas com alta automação podem estender o treinamento para 21 dias.
P3: Qual equipamento causa mais erros operacionais?
R3: Os sistemas de sem-fim de alimentação e os reguladores de linha de água apresentam a maior frequência de erros nos estágios iniciais de treinamento.
A calibração inadequada é responsável por aproximadamente 38 por cento das falhas iniciais.
Taiyu (HK) Group - Um dos Maiores Fabricantes de Equipamentos Avícolas da China
Projetos avícolas industriais implantados em instalações com capacidade de 92.000 a 210.000 aves, com sistemas integrados de automação e controle climático
Fornecimento direto global de fábrica, abrangendo equipamentos avícolas, incluindo linhas de alimentação de sem-fim, sistemas de bebedouros tipo sino, painéis de resfriamento, raspadores de esterco e redes de iluminação LED
Execução de engenharia chave-na-mão, incluindo projeto de layout estrutural, supervisão de instalação, verificação de comissionamento e programas de certificação de treinamento de operadores
Produção fabril suportada por instalações de produção multi-linha que atingem estabilidade de ciclo de 18.500 unidades por mês em categorias padronizadas de equipamentos
Estrutura comercial de projetos denominada em USD, com referência apenas ao padrão da União Europeia aplicada para validação de conformidade e critérios de aceitação de exportação
Entre em Contato Conosco para Receber Seu Plano de Granja Avícola Personalizado
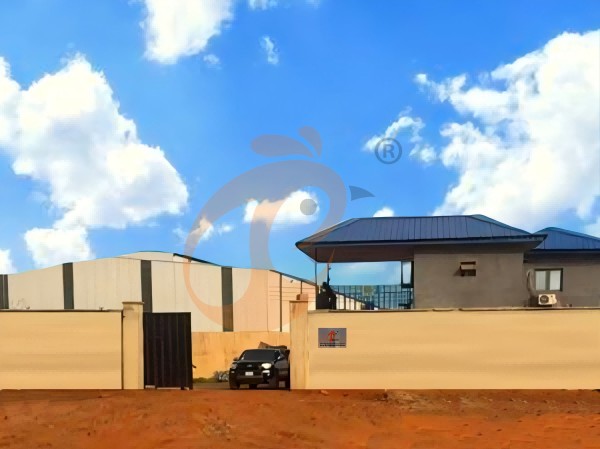
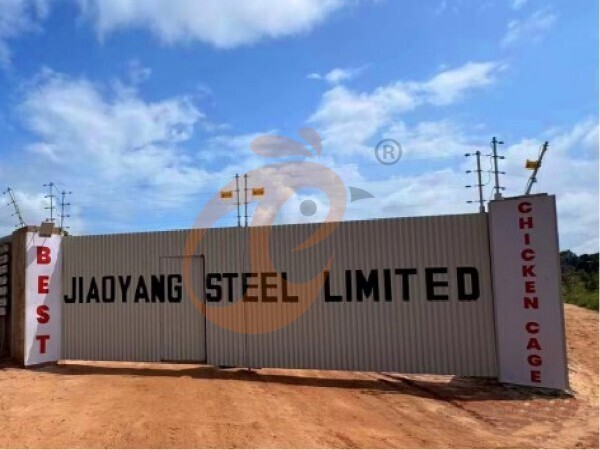
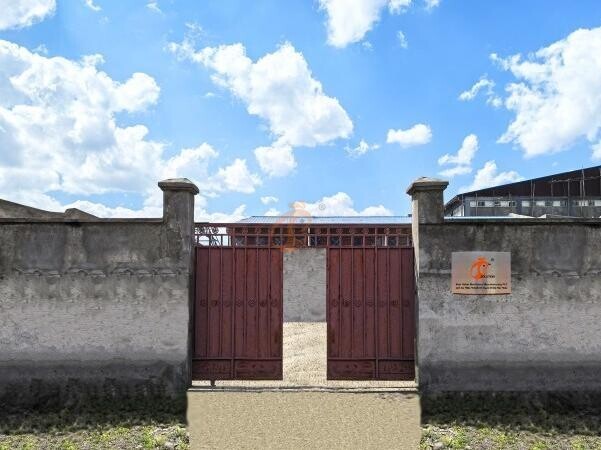
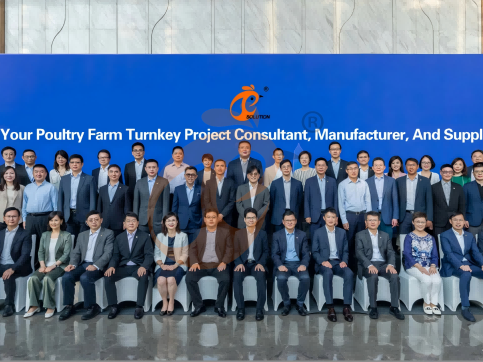
Sede e Filiais
Equipe de Gestão da Sede em Hong Kong
Sede em Hong Kong Taiyu Industrial Group CO., LTD
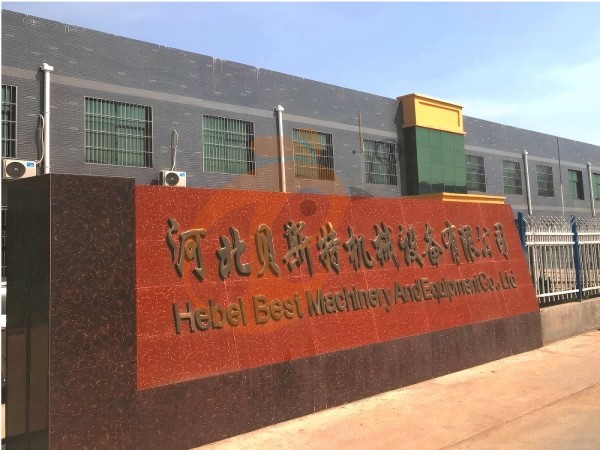
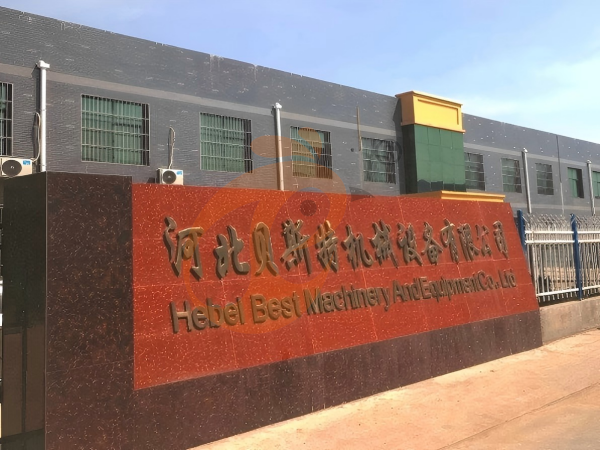
China Hebei Best Machinery And Equipment CO., LTD
Nigéria Vanke Machinery And Equipment CO., LTD
Tanzânia Best Machinery And Equipment CO., LTD
Etiópia Best Hebei Machinery Manufacturing PLC
Recepção / WhatsApp 24h N.º: +8618830120193
Perguntas frequentes
Mensagem
Produtos recomendados
 Sede em HK Oferece Soluções para Avicultura em Conformidade com Padrões da UE, Fabrica Equipamentos para Avicultura1. Comunicação contínua com a UE e os EUA
2. Filiais e fábricas na China, Nigéria, Etiópia e Tanzânia
3. A qualidade dos produtos é personalizada para aviários locais
4. Estoque de gaiolas para aves e equipamentos para aviários à venda
5. Atendimento online 24 horas por dia Whatsapp NO. : +8618830120193,contate-nos para obter informações completasLeia mais Filial chinesa oferece plano de negócios para avicultura e fabrica equipamentos para avicultura1. Endereço: Flat/RM 2416, 24/F, Edifício Runxing, Rua Youyi Nan, Cidade de Shijiazhuang, Província de Hebei, China
2. Fábrica de equipamentos para aviários e gaiolas para aves e estoque à venda
3. Personalizado para aviários locais
4. Qualidade e design baseados no padrão europeu
5. Atendimento online 24 horas por dia no Whatsapp NO.: +8618830120193Leia mais Filial da Nigéria Oferece Plano de Negócios para Avicultura, Fabrica Equipamentos para Avicultura1. Endereço: Após o Escritório Sinoma, 200 Metros Perto do Posto de Combustível Danco, Rodovia Lagos/Ibadan, Estado de Lagos, Nigéria
2. Fábrica de equipamentos para aviários e gaiolas para aves e estoque à venda
3. Personalizado para aviários nigerianos
4. Qualidade e design baseados no padrão europeu
5. Atendimento online 24 horas Whatsapp NO.: +8618830120193Leia mais Plano de negócios para uma granja avícola na filial da Etiópia, fabricação de equipamentos para granjas avícolas1. Endereço: Gelan Gura, Subcidade de Akaki-Kaliti, Adis Abeba, Etiópia
2. Gaiolas para aves e equipamentos para granjas avícolas em estoque para venda
3. Personalizado para granjas avícolas etíopes
4. Qualidade e design baseados no padrão Euro
5. Atendimento online 24 horas. WhatsApp: +8618830120193. Entre em contato conosco para obter a lista de preçosLeia mais Filial da Tanzânia Oferece Plano de Negócios para Fazenda Avícola, Fabrica Equipamentos para Fazenda Avícola1. Endereço: No.8, Sova Road, Msufini, Mlandizi, Kibaha, Pwani, Tanzânia
2. Fábrica de equipamentos para aviários e gaiolas para aves e estoque à venda
3. Personalizado para aviários na Tanzânia
4. Qualidade e design baseados no padrão europeu
5. Atendimento online 24 horas Whatsapp NO. : +8618830120193Leia mais Gaiola Automática para Galinhas Poedeiras Tipo H1. 30.000-100.000+ galinhas/galpão escolhem, Avicultores podem alcançar uma taxa de postura de 96-98%
2. Uma melhoria significativa em relação aos 85-90% normalmente vistos em sistemas manuais
3. Um aviário típico pode esperar uma redução de 30-40% nos custos de mão de obra devido à automação
4. Cada linha de alimentação fornece ração eficientemente para cerca de 100.000 galinhas a cada 30 minutos
5. Número de Recepção /WhatsApp: +8618830120193Leia mais Gaiola para galinhas poedeiras tipo A totalmente automática1. 10.000-50.000 poedeiras/galpão escolhe isso
2. Coleta de ovos mais limpa reduz quebra em 0,5%
3. Higiene melhorada ajuda a reduzir taxa de mortalidade para <3%
4. 1–2 técnicos podem lidar com 15.000–30.000 aves
5. Recepção/WhatsApp NO.: +8618830120193Leia mais Gaiola semi-automática tipo H para galinhas poedeiras1. 1,00-20,000 galinhas/galpão escolhe isto
2. Bebedouros de bico com fluxo de 30-60 ML/min
3. Galvanização por imersão a quente (revestimento típico ≥ 275 g/m²)
4. Reduz amônia em ~ 35-40%
5. Recepção /WhatsApp NO. : +8618830120193Leia mais Gaiola Semi-Automática Tipo A para Galinhas Poedeiras1. Ideal para 1.000 a 20.000 galinhas poedeiras por galpão; sem ferrugem por 10 anos, sem deformação por 15 anos. 2. As galinhas vivem confortavelmente, você pode criá-las com tranquilidade. 3. Economize água, economize dinheiro — eficiência que você pode medir. 4. Melhore a qualidade do ambiente e aumente a taxa de produção de ovos. 5. Recepção/WhatsApp: +8618830120193Leia mais
Ao clicar em 'Permitir Todos', você concorda com o armazenamento de cookies no seu dispositivo para melhorar a navegação no site, analisar o uso do site e auxiliar nossos esforços de marketing.